
Liczba wyświetleń:0 Autor:Edytuj tę stronę Wysłany: 2026-09-16 Źródło:Ta strona


Wybór niewłaściwej żywicy w produkcji przemysłowej ma wpływ nie tylko na estetykę. Prowadzi to do poważnych uszkodzeń mechanicznych. Ryzykujesz rygorystycznymi naruszeniami zgodności. Masz także do czynienia z przerośniętymi budżetami na narzędzia. Na liniach produkcyjnych o dużej wytrzymałości nie ma miejsca na arbitralny wybór materiałów. Na etapie produkcji wybór materiału dyktuje wszystko. Definiuje specyfikacje projektu formy, szczególnie w odniesieniu do szybkości skurczu. Określa czas cyklu. Ostatecznie zapewnia zwrot z inwestycji w przypadku każdej części. Inżynierowie muszą ściśle dostosować właściwości żywicy do środowiska końcowego zastosowania. W tym artykule przedstawiono jasne ramy oparte na inżynierii. Pomożemy Ci ocenić i stworzyć krótką listę żywic do produkcji wielkoseryjnej. Dowiesz się, jak dopasować wymagania konstrukcyjne do możliwości produkcyjnych. Zajmujemy się rdzeniami termoplastycznymi i zaawansowanymi integracjami formowania. Czytaj dalej, aby opanować proces wyboru materiału w celu niezawodnej produkcji komponentów.
Wybór materiału musi równoważyć wymagania mechaniczne (wytrzymałość na rozciąganie, HDT) z możliwościami produkcyjnymi (płynięcie stopu, skurcz).
Standardowe tworzywa sztuczne (takie jak PP i ABS) obsługują 70% obudów przemysłowych, podczas gdy żywice konstrukcyjne (poliwęglan, nylon) są wymagane w przypadku ekstremalnych naprężeń termicznych lub strukturalnych.
Zaawansowane procesy, takie jak formowanie wtryskowe wspomagane gazem, w dużym stopniu wpływają na to, które materiały pozostaną przydatne w przypadku skomplikowanych lub grubościennych geometrii.
Ostateczny wybór powinien zawsze zostać poddany projektowi pod kątem wykonalności (DFM) i analizie przepływu formy w celu sprawdzenia założeń fizycznych przed cięciem stali.
Każdy udany projekt rozpoczyna się od zdefiniowania twardych ograniczeń inżynieryjnych. Musisz zrozumieć specyficzne środowisko operacyjne ostatniej części. Ocena materiałów do przemysłowego formowania wtryskowego tworzyw sztucznych wymaga zorganizowanego podejścia. Oceniamy cztery główne kryteria decyzyjne.
Najpierw należy ocenić wymaganą wytrzymałość na rozciąganie. Odporność na uderzenia i moduł zginania również odgrywają ogromną rolę. Zadaj sobie pytanie, czy część wytrzyma obciążenie statyczne. Czy będzie doświadczał powtarzających się uderzeń dynamicznych? Obciążenia statyczne wymagają materiałów o dużej sztywności, aby zapobiec długotrwałemu pełzaniu. Powtarzające się uderzenia wymagają dużej wytrzymałości. Najlepiej sprawdzają się tutaj materiały absorbujące energię bez pękania. Dopasowanie żywicy do tych naprężeń fizycznych zapobiega przedwczesnym awariom pola.
Wydajność cieplna bezpośrednio decyduje o przetrwaniu materiału. Należy rozróżnić standardową temperaturę roboczą od temperatury ugięcia pod wpływem ciepła (HDT). Temperatura robocza opisuje ciągłe ciepło, jakie część wytrzymuje bezpiecznie. HDT mierzy temperaturę, w której polimer odkształca się pod określonym obciążeniem. Części narażone na działanie silników przemysłowych wymagają żywic wysokotemperaturowych. Klimat zewnętrzny generuje również ekstremalne wahania temperatury. Wybór żywicy niespełniającej wymagań termicznych gwarantuje wypaczenie wymiarowe.
Komponenty przemysłowe rzadko pracują w sterylnych próżniach. Należy wziąć pod uwagę oczekiwaną ekspozycję na ostre elementy. Rozpuszczalniki, smary przemysłowe i ostre środki czyszczące szybko niszczą słabe polimery. Promieniowanie UV z czasem niszczy wiązania chemiczne. Wilgoć stwarza również poważne zagrożenie. Na przykład nylon szybko wchłania wodę. Rozkłada się w środowisku o wysokiej wilgotności, chyba że dodasz określone dodatki stabilizujące. Odporność na warunki środowiskowe zapewnia, że produkt zachowuje integralność mechaniczną przez cały zamierzony okres użytkowania.
Zgodność branżowa często działa jak bezpośredni filtr. Przed umieszczeniem na krótkiej liście żywicy sprawdź obowiązkowe wymagania prawne. Czy aplikacja wymaga klasy ognioodporności UL94? Ocena V-0 oznacza, że materiał przestaje się palić w ciągu dziesięciu sekund. Części medyczne lub przeznaczone do przetwarzania żywności wymagają zgodności z FDA. Komponenty samochodowe muszą spełniać rygorystyczne normy ISO. Ignorowanie tych niepodlegających negocjacjom standardów na wczesnym etapie prowadzi do kosztownych resetów projektu na późnym etapie.
Obecnie istnieją setki polimerów. Jednak w sektorze przemysłowym dominuje wybrana grupa. Materiały te zapewniają sprawdzoną niezawodność w różnorodnych zastosowaniach.
ABS pozostaje podstawą produkcji. Charakteryzuje się wysoką odpornością na uderzenia i doskonałym wykończeniem powierzchni. Inżynierowie doceniają jego wysoce przewidywalny współczynnik skurczu. Ta przewidywalność sprawia, że produkcja jest wysoce niezawodna. Typowe zastosowania przemysłowe obejmują obudowy ciężkiego sprzętu. Znajdziesz go również w elementach wyposażenia wnętrz samochodów i sztywnych panelach sterowania. Projektowanie formy wtryskowej z tworzywa ABS jest ogólnie proste. Jego stabilność wymiarowa ogranicza komplikacje. Powoduje również bardzo niskie zużycie standardowych narzędzi ze stali P20.
Polipropylen zapewnia wyjątkową odporność na zmęczenie. Działa jako materiał wyjściowy do żywych zawiasów. Charakteryzuje się wysoką odpornością chemiczną i pozostaje bardzo opłacalny. Często można go spotkać w zbiornikach płynu. Jest ściśle określony w przypadku formowania tulei z tworzywa sztucznego PP w celu tworzenia ochronnych obudów kablowych. Jednakże PP niesie ze sobą specyficzny czynnik ryzyka. Jego półkrystaliczna struktura sprawia, że jest podatny na wypaczenia w grubych przekrojach. Aby temu zaradzić, należy nałożyć obowiązek starannego zaprojektowania kanału chłodzącego w formie.
Poliwęglan zapewnia wyjątkową odporność na uderzenia. Zapewnia także rzadką przezroczystość optyczną wśród żywic konstrukcyjnych. PC zachowuje doskonałe właściwości fizyczne w szerokim zakresie temperatur. Jest odporny na rozbicie przy silnych uderzeniach. Do zastosowań przemysłowych zaliczają się wytrzymałe osłony maszyn. Nadaje się również do przezroczystych soczewek przemysłowych i bardzo wytrzymałych obudów elektronicznych.
Nylon dominuje przy przenoszeniu części metalowych na plastikowe. Charakteryzuje się niewiarygodnie niskim tarciem i wysoką odpornością na zużycie. Wykazuje niesamowitą wytrzymałość na rozciąganie, zwłaszcza w połączeniu z dodatkami typu glass fill. Typowe zastosowania przemysłowe obejmują mechaniczne układy napędowe. Przekładnie, łożyska przemysłowe i elementy konstrukcyjne opierają się na nylonie. Z łatwością zastępuje elementy metalowe, jednocześnie zmniejszając całkowitą masę zestawu.
Porównanie właściwości materiałów żywic przemysłowych
Tworzywo | Odporność na uderzenie | Odporność chemiczna | Stabilność termiczna | Podstawowe zastosowanie przemysłowe |
|---|---|---|---|---|
Abs | Wysoki | Umiarkowany | Umiarkowany | Obudowy urządzeń, panele |
Pp | Umiarkowany | Doskonały | Niski-umiarkowany | Zawiasy żywe, listwy tulejowe |
PC | Skrajny | Umiarkowany | Wysoki | Osłony maszyn, soczewki |
Nylon (PA) | Wysoki | Wysoki | Wysoki | Przekładnie, łożyska, wymiana metalu |
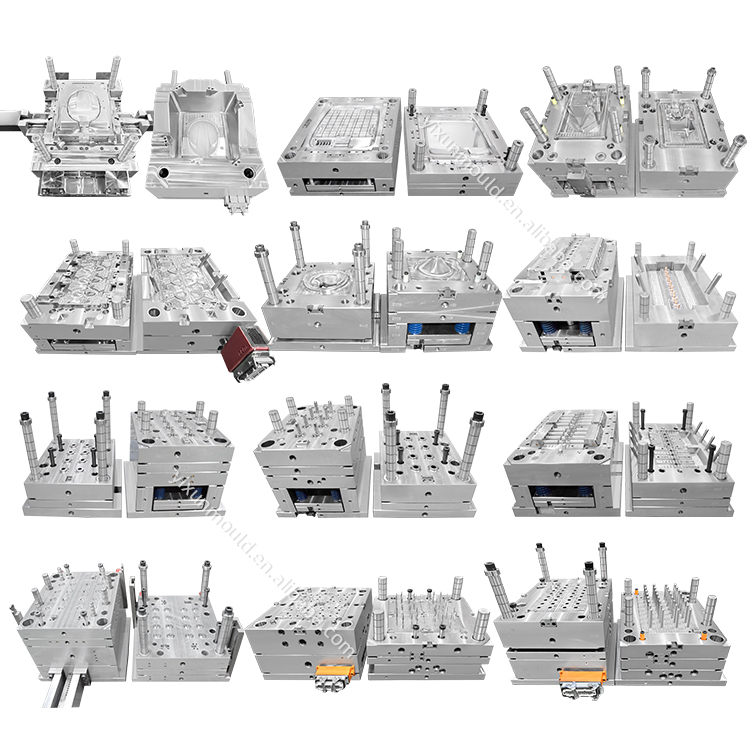
Podstawowe formowanie wtryskowe doskonale radzi sobie z jednolitymi częściami. Jednak zastosowania przemysłowe często przesuwają granice geometryczne. Standardowe przetwarzanie kończy się niepowodzeniem, gdy projekty stają się zbyt złożone.
Grubościenne części przemysłowe stanowią poważne wyzwanie w zakresie geometrii. Bardzo złożone geometrie często powodują defekty kosmetyczne i strukturalne. Standardowe procesy wtrysku powodują zapadnięcie się tych grubych ścian. Generują ukryte wewnętrzne puste przestrzenie. Wymagają również nadmiernych i kosztownych czasów chłodzenia. Aby pokonać te fizyczne ograniczenia polimerów, potrzebne są zaawansowane techniki przetwarzania.
Problemy z grubymi ścianami można rozwiązać poprzez ich wydrążenie. W procesie tym wykorzystuje się azot pod ciśnieniem wtryskiwany bezpośrednio do stopionego polimeru. Zastosowanie formowania wtryskowego wspomaganego gazem umożliwia płynne drążenie grubych sekcji.
Wpływ materiału: ten zaawansowany proces wyjątkowo dobrze sprawdza się w przypadku PC, ABS i PP. Gaz wypycha żywicę na zewnątrz, dociskając ją ściśle do ścianek wnęki.
Wynik biznesowy: Drastycznie zmniejsza objętość żywicy. Pozwala to zaoszczędzić znaczne koszty materiałów. Skraca czas cykli, ponieważ puste części schładzają się szybciej. Poprawia stabilność wymiarową bez utraty integralności strukturalnej.
Czasami pojedynczy materiał nie jest w stanie spełnić wszystkich wymagań produktu. Możesz łączyć materiały, aby osiągnąć określoną funkcjonalność. Możesz uformować sztywne podłoże ABS i zastosować na nim miękki uchwyt TPU. Wymaga to ścisłej oceny zgodności wiązań chemicznych. Nie wszystkie żywice przylegają do siebie. Jeśli wiązanie chemiczne nie powiedzie się, należy zaprojektować blokady mechaniczne, aby utrzymać materiały razem.
Inżynierowie często skupiają się wyłącznie na wydajności końcowej części. Czasami pomijają realia produkcyjne. Wybór materiału ma bezpośredni wpływ na wydatki inwestycyjne i codzienną wydajność przetwarzania.
Nie można łatwo wymienić materiałów po obróbce formy. Każdy polimer kurczy się inaczej podczas ochładzania. Forma wtryskowa wycięta specjalnie dla ABS wymaga skurczu około 0,6%. Jeśli zmienisz produkcję na PP, który ma współczynnik skurczu 1,5%, nastąpi katastrofa. Forma będzie wytwarzać części o niewymiarowych wymiarach wykraczających poza tolerancję. Modyfikowanie stali hartowanej w celu naprawienia błędów skurczu kosztuje tysiące dolarów. Przed sfinalizowaniem projektu narzędzia należy dokonać wyboru materiału.
Dodatki poprawiają wydajność materiału, ale szkodzą formom stalowym. Określenie nylonu wypełnionego szkłem znacznie zwiększa wytrzymałość części. Stosowanie żywic uniepalniających zapewnia zgodność z wymogami bezpieczeństwa. Jednakże te dodatki ścierne działają jak papier ścierny podczas wtryskiwania. Szybko degradują bardziej miękkie formy aluminiowe lub stalowe P20. Narzędzia ze stali hartowanej, takie jak H13, stają się obowiązkowe. Modernizacja na stal hartowaną znacznie zwiększa początkowe nakłady inwestycyjne na narzędzia.
Przygotowanie materiału wiąże się z ukrytymi kosztami przetwarzania. Materiały higroskopijne aktywnie pochłaniają wilgoć z otoczenia. Do tej kategorii należą nylon, PC i PET. Wymagają intensywnego wstępnego suszenia przed wprowadzeniem do prasy formierskiej. Jeśli ich nie wysuszysz, uwięziona wilgoć zacznie wrzeć podczas wstrzykiwania. Powoduje to powstawanie odprysków i pogorszenie właściwości mechanicznych w wyniku hydrolizy. Nieuwzględnienie ścisłych czasów suszenia zmniejsza dzienną wydajność. Zwiększa także bieżące zużycie energii w obiekcie.
Teraz rozumiesz zmienne. Potrzebujesz systematycznego sposobu na zawężenie wyboru. Postępuj zgodnie z tym czteroetapowym schematem tworzenia krótkiej listy, aby zapewnić sukces produkcyjny.
Krok 1: Proces eliminacji. Zacznij od odfiltrowania materiałów, które nie podlegają negocjacjom. Jeżeli część pracuje w temperaturze 150°C, należy wyrzucić żywicę topiącą się poniżej tej temperatury. Natychmiast wyeliminuj materiały, które nie spełniają wymaganych wskaźników palności UL lub standardów FDA.
Krok 2: Stosunek kosztów do wydajności. Powinieneś teraz mieć skróconą listę. Porównaj pozostałe dwa lub trzy materiały. Oceń je na podstawie kosztu surowej żywicy w porównaniu z wymaganą grubością ścianki. Droższa żywica może pozwolić na cieńsze ściany, równoważąc wyższą cenę za funt.
Krok 3: Analiza przepływu formy. Nigdy nie tnij stali na ślepo. Uruchom oprogramowanie symulacyjne na gotowym projekcie CAD. Analiza przepływu formy identyfikuje potencjalne linie spawania. Podkreśla pułapki powietrzne i wskazuje idealne lokalizacje wlotów dla wybranego materiału.
Krok 4: Prototypowanie. Sprawdź wydajność fizyczną w prawdziwym świecie. Korzystaj z narzędzi do szybkiego prototypowania, często nazywanych narzędziami mostkowymi. Przetestuj dokładnie żywicę klasy produkcyjnej. Zanim zainwestujesz kapitał w wielogniazdową formę stalową klasy 101, zweryfikuj wydajność montażu i konstrukcji.
Skuteczna produkcja przemysłowa w dużej mierze zależy od planowania z góry. Wymaga to połączenia odpowiedniej żywicy z precyzyjnym oprzyrządowaniem i rygorystyczną kontrolą procesu. Drobne przeoczenie w zakresie odporności chemicznej lub współczynnika skurczu powoduje wykolejenie całych linii produkcyjnych. Aby odnieść sukces, należy zrównoważyć wymagania mechaniczne, ograniczenia termiczne i zaawansowane możliwości formowania. Nie pozostawiaj tych kluczowych decyzji inżynieryjnych przypadkowi.
Podejmij proaktywne kroki, aby zapewnić sukces produkcyjny. Już dziś prześlij swoje pliki CAD i wymagania środowiskowe naszym specjalistom inżynieryjnym. Przeprowadzimy kompleksową ocenę projektu pod kątem wykonalności (DFM). Oferujemy fachowe konsultacje dotyczące doboru materiałów, aby zagwarantować, że Twoje części będą działać bezbłędnie w terenie.
O: Rzadko, bez ponoszenia poważnych konsekwencji. Różne materiały mają bardzo różne współczynniki kurczenia. Zamiana na materiał o większym współczynniku skurczu spowoduje powstanie części o zbyt małych wymiarach. I odwrotnie, niższy stopień skurczu spowoduje powstanie części o dużych rozmiarach. Te ponadgabarytowe części mogą nawet agresywnie przyklejać się do gniazda formy, powodując przestoje w produkcji.
Odp.: Inżynierowie standardowo wybierają nylon wypełniony szkłem (PA), polieteroeteroketon (PEEK) lub polieteroimid (PEI/Ultem). Te zaawansowane żywice konstrukcyjne zapewniają wyjątkową wytrzymałość na rozciąganie. Oferują niezwykłą stabilność termiczną i doskonałą odporność na zużycie. Z powodzeniem zastępują komponenty z metali ciężkich, jednocześnie znacznie zmniejszając całkowitą masę zestawu.
Odp.: To ogromnie otwiera możliwości materiałowe. Umożliwia zastosowanie standardowych żywic towarowych lub inżynieryjnych w przypadku wyjątkowo grubych geometrii. Bez wspomagania gazem te grube konstrukcje cierpiałyby na poważne zapadnięcia, agresywne wypaczenia lub zbyt długie cykle chłodzenia w standardowych procesach wtrysku.


