
Liczba wyświetleń:0 Autor:Edytuj tę stronę Wysłany: 2026-09-19 Źródło:Ta strona


W przeciwieństwie do metali, tworzywa sztuczne stanowią wyjątkową zagadkę inżynieryjną. Kurczą się, wypaczają i silnie reagują na codzienne wahania środowiska. Zmiany temperatury i wilgotność otoczenia łatwo zmieniają ich ostateczne wymiary. Zarządzanie tymi zmiennymi to nie tylko wymóg techniczny. Niewłaściwe zarządzanie tolerancjami niesie ze sobą poważne konsekwencje dla Twojej działalności biznesowej. Masz do czynienia z kosztownymi przeróbkami form, wysokim wskaźnikiem złomowania i frustrującymi awariami montażowymi. Co więcej, obniżona wydajność końcowa niszczy niezawodność produktu, gdy części nie pasują idealnie.
Jak więc rozwiązać to wymiarowe wyzwanie? Zespoły inżynieryjne muszą dokładnie zrównoważyć kilka krytycznych czynników. Możesz połączyć naukę o materiałach, precyzyjne oprzyrządowanie i inteligentne możliwości produkcyjne. Ta synergia pomaga osiągnąć stałą stabilność wymiarową we wszystkich seriach produkcyjnych. Co ważniejsze, tę precyzję można osiągnąć bez nadmiernego określania wymagań dotyczących rysunków. Złagodzenie niepotrzebnych ograniczeń pozwala uniknąć zwiększania kosztów jednostkowych. W tym przewodniku przyjrzymy się dokładnie, jak zachować wąskie tolerancje od początkowej fazy projektowania aż po końcową produkcję.
Stosowanie standardowych tolerancji metali do tworzyw sztucznych gwarantuje przekroczenie kosztów; tolerancje muszą uwzględniać specyficzne szybkości kurczenia się polimeru i zachowania środowiskowe.
Podstawą jest wybór materiału: tworzywa amorficzne (takie jak ABS) z natury charakteryzują się mniejszymi tolerancjami niż tworzywa półkrystaliczne (takie jak PP).
Zaawansowane kontrole procesu, takie jak chłodzenie konformalne i formowanie wspomagane gazem, mają kluczowe znaczenie dla ograniczenia wypaczeń w złożonych geometriach.
Ocena partnera produkcyjnego wymaga spojrzenia poza jego maszyny i uwzględnienia procesów DFM (Design for Manufacturability) i naukowych możliwości w zakresie danych dotyczących formowania.
Wielu inżynierów błędnie stosuje domyślne wiązania rysunku do formowanych części. Standardowe tabelki tytułowe często określają sztywne limity, takie jak +/- 0,001 cala. Tak rygorystyczne ograniczenia doskonale sprawdzają się w przypadku elementów metalowych obrabianych CNC. Oznaczają jednak katastrofę dla tworzyw sztucznych formowanych wtryskowo. Zastosowanie domyślnych wiązań metalowych gwarantuje kosztowną przeróbkę narzędzi. Ostatecznie odrzucisz doskonale funkcjonalne części. Niebezpieczeństwo polega na ignorowaniu podstawowej fizyki topienia i chłodzenia polimerów.
Musimy zdefiniować różnicę między standardem komercyjnym a wysoką precyzją. Standardowe tolerancje handlowe odpowiadają większości obudów codziennego użytku i towarów konsumenckich. Wygodnie dopasowują się do naturalnego skurczu polimeru. Producenci z łatwością osiągają te wartości bazowe, stosując standardowe praktyki formowania. Drobne tolerancje precyzyjne wymagają agresywnej kontroli procesu i specjalistycznego oprzyrządowania. Potrzebujesz ich do urządzeń medycznych, skomplikowanych przekładni lub ciasno pasowanych zespołów. Uniwersalne przestrzeganie drobnych tolerancji we wszystkich wymiarach szkodzi wynikom finansowym.
Dlatego też analiza ROI w przypadku poluzowania tolerancji staje się niezbędna. Nieznaczne rozluźnienie wymiarów niekrytycznych zapewnia ogromne korzyści produkcyjne. Skraca całkowity czas cyklu, ponieważ części wymagają mniej rygorystycznych faz chłodzenia. Radykalnie obniża irytujący współczynnik odrzuceń podczas kontroli jakości. Co więcej, luźniejsze wiązania znacznie wydłużają żywotność formy. Oprzyrządowanie ulega mniejszemu zużyciu w wyniku ekstremalnych nacisków uszczelnienia. Poprawiasz ogólny zwrot z inwestycji w projekt, pozwalając tworzywu sztucznemu zachowywać się naturalnie, tam gdzie to możliwe.
Struktura molekularna decyduje o przewidywalności skurczu. Żywice amorficzne i półkrystaliczne zachowują się inaczej w fazie chłodzenia. Tworzywa amorficzne mają przypadkową, splątaną strukturę molekularną. Kurczą się równomiernie i przewidywalnie w miarę schładzania. Tworzywa półkrystaliczne mają wysoce uporządkowane, ciasno upakowane struktury molekularne. Kurczą się znacznie bardziej i często wypaczają się w nieprzewidywalny sposób. Zrozumienie tej różnicy strukturalnej zapobiega błędom projektowym.
Rozważ stabilne przykłady w codziennych środowiskach produkcyjnych. Stosowanie procesu formowania wtryskowego tworzywa ABS zazwyczaj zapewnia wysoce przewidywalne i wąskie tolerancje. ABS jest polimerem amorficznym. Charakteryzuje się niskim, równomiernym skurczem we wszystkich osiach. Inżynierowie uwielbiają go do skomplikowanych, sztywnych obudów. Poliwęglan (PC) zapewnia podobną stabilność wymiarową w zastosowaniach przezroczystych lub wymagających dużej udarności.
Wyzwania wysokoskurczowe przedstawiają zupełnie inną rzeczywistość. Porównaj zachowanie ABS z polimerami półkrystalicznymi. Zastosowania takie jak formowanie rękawów z tworzywa sztucznego PP wymagają znacznie bardziej rygorystycznej kontroli procesu. Polipropylen (PP) wykazuje wysoki współczynnik skurczu. Pozostaje bardzo podatny na wypaczenia po formowaniu. Aby konsekwentnie osiągać cele wymiarowe, należy wdrożyć określone kompensacje formy.
Dodatki i wypełniacze jeszcze bardziej zmieniają równanie tolerancji. Włókna szklane lub wypełniacze węglowe ograniczają naturalny skurcz polimeru. Radykalnie poprawiają ogólną stabilność wymiarową w wymagających zastosowaniach. Wprowadzają jednak ryzyko skurczu anizotropowego. Anizotropowość oznacza, że materiał kurczy się inaczej w kierunku przepływu niż w kierunku poprzecznym. Należy uwzględnić to zachowanie kierunkowe podczas projektowania oprzyrządowania.
Porównanie podstawowych struktur polimerowych
Typ polimeru | Struktura molekularna | Typowa szybkość skurczu | Stabilność wymiarowa | Typowe przykłady |
|---|---|---|---|---|
Amorficzny | Losowe, splątane łańcuchy | Niski (0,003–0,007 cala/cal) | Wysoka (wysoce przewidywalna) | ABS, PC, PS, PCV |
Półkrystaliczny | Zamówione, spakowane łańcuchy | Wysoka (0,010–0,025 cala/cal) | Niska (podatna na wypaczenia) | PP, PE, POM, nylon |
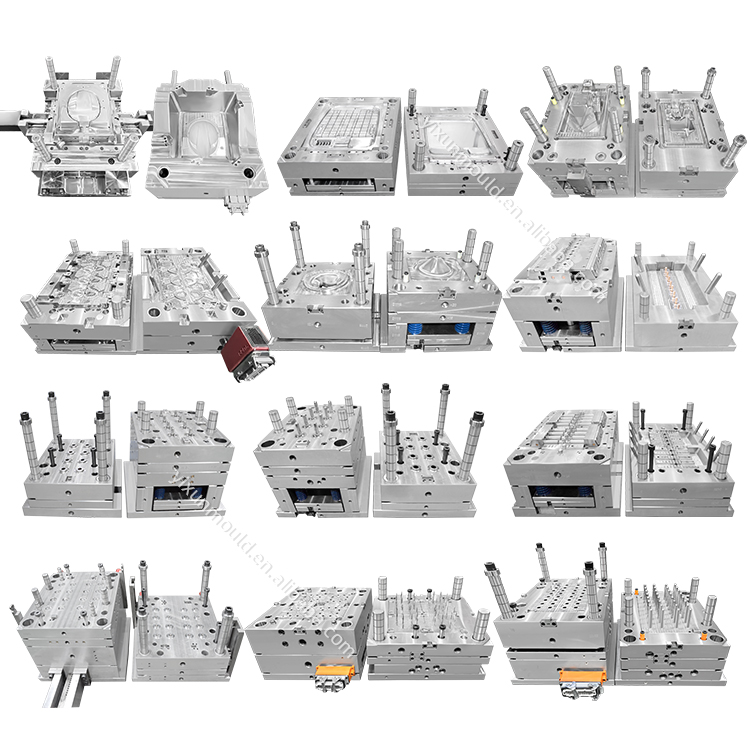
Na tym etapie nauka o polimerach łączy się z nowoczesną produkcją. Właściwa kontrola procesu przemysłowego formowania wtryskowego tworzyw sztucznych oddziela dobre części od złomu. W dużym stopniu opieramy się na naukowych zasadach formowania. Należy systematycznie oddzielać proces formowania. Wiąże się to z całkowitym oddzieleniem etapów napełniania, pakowania i przechowywania. Oddzielenie zapewnia uzyskanie powtarzalnych wymiarów części w każdym cyklu. Maszyna szybko wypełnia ubytek w zależności od prędkości. Następnie przełącza się na kontrolę ciśnienia w fazie pakowania. To naukowe podejście minimalizuje różnice wymiarowe.
Projektowanie form i zarządzanie temperaturą odgrywają tutaj kluczową rolę. Jednolita kontrola temperatury formy zapobiega różnicowemu skurczowi. Skurcz różnicowy powoduje miejscowe wypaczenie na powierzchni części. Inżynierowie wykorzystują zaawansowane, konforemne kanały chłodzące. Tradycyjne, prosto nawiercone przewody wodne często nie uwzględniają krytycznych gorących punktów. Kanały konforemne odpowiadają dokładnej geometrii części. Odprowadzają ciepło równomiernie i szybko. Stałe chłodzenie oznacza spójne wymiary.
Zaawansowane techniki narzędziowe doskonale rozwiązują uporczywe problemy wymiarowe. W przypadku grubych geometrii często występują wewnętrzne puste przestrzenie lub ślady opadania powierzchni. Przedstawiamy formowanie wtryskowe wspomagane gazem jako sprawdzoną metodę odpowiedzi na te wyzwania. Technika ta polega na drążeniu grubych skrawków za pomocą azotu pod ciśnieniem. Równomiernie rozprowadza żywicę po ścianach ubytku. Wspomaganie gazem drastycznie zmniejsza naprężenia wewnętrzne. Zapobiega brzydkim śladom po zlewie. Ślady zlewu niszczą zarówno dokładność wymiarową, jak i atrakcyjność wizualną.
Osiąganie wąskich tolerancji zaczyna się na ekranie komputera. Bezbłędna forma nie jest w stanie naprawić zasadniczo wadliwego projektu części. Należy wcześnie nadać priorytet projektowaniu pod kątem produktywności.
Jednolita grubość ścianki pozostaje absolutną złotą zasadą projektowania tworzyw sztucznych. Zmienna grubość ścianek prowadzi bezpośrednio do nierównomiernego tempa chłodzenia. Nierównomierne chłodzenie powoduje poważne naprężenia wewnętrzne. To wewnętrzne naprężenie ostatecznie powoduje poważne odkształcenie części po wyrzuceniu. Jeśli część musi mieć różną grubość, przechodź między nimi stopniowo. Nagłe zmiany powodują natychmiastowe wypaczenie.
Rdzenie i użebrowanie stanowią doskonałą alternatywę dla grubych profili. Solidne bloki plastiku słabo się chłodzą i kurczą w nieprzewidywalny sposób. Zamiast tego używaj alternatyw opartych na dowodach. Strategiczne żebra i wstawki skutecznie utrzymują integralność strukturalną. Żebrowanie utrzymuje ogólną masę materiału na niskim poziomie. Zapewnia stałą szybkość chłodzenia całego komponentu. Projektując żebra należy zachować ich grubość na poziomie około 60% przylegającej ściany. Ten stosunek zapobiega zapadaniu się śladów na przeciwległej powierzchni kosmetycznej.
Kąty pochylenia i mechanizmy wyrzutu wymagają starannego planowania. Właściwy ciąg zapobiega odkształceniom mechanicznym podczas wyrzucania części. Proste ściany mocno ocierają się o stal formy. Tarcie to wypacza gorący, giętki element opuszczający narzędzie. Dodaj co najmniej jeden stopień przeciągu na cal głębokości. Dzięki temu element można łatwo zwolnić bez zginania.
Zachowaj jednolitość: Utrzymuj stałą grubość ścianek, aby zapewnić równomierne chłodzenie.
Promień narożników: Ostre narożniki wewnętrzne skupiają stres. Dodaj duże promienie, aby umożliwić płynny przepływ materiału.
Prawidłowy rozmiar żeber: Utrzymuj grubość żeber poniżej 60% nominalnej ścianki, aby uniknąć zapadnięć.
Zastosuj duży ciąg: Użyj odpowiednich kątów pochylenia na wszystkich pionowych powierzchniach równoległych do kierunku otwarcia formy.
Zrównoważ układ: W przypadku narzędzi wielogniazdowych upewnij się, że prowadnice są wyważone, tak aby wgłębienia wypełniały się jednocześnie.
Twój partner produkcyjny decyduje o Twoim ostatecznym sukcesie. Potrzebujesz zespołu, który dogłębnie rozumie zachowanie polimerów. Spójrz poza tonaż ich maszyn. Zamiast tego skoncentruj się na przepływach pracy inżynieryjnych i systemach zapewnienia jakości.
Oceń możliwości DFM i analizy przepływu formy: Godny zaufania partner kwestionuje nadmiernie ograniczone rysunki. Nie będą po prostu obrabiać narzędzia na ślepo. Zapewniają szczegółowe symulacje przepływu formy z góry. Symulacje te przewidują skurcz na długo przed tym, zanim ktokolwiek przetnie stal. Wcześnie identyfikują pułapki powietrzne, linie spawania i ryzyko wypaczenia.
Sprawdź infrastrukturę metrologiczną i kontrolę jakości: nie możesz zachować tolerancji, jeśli nie możesz ich dokładnie zmierzyć. Poszukaj możliwości CMM (współrzędnościowej maszyny pomiarowej). Zapytaj o systemy wizyjne inline do monitorowania w czasie rzeczywistym. Poproś o udokumentowane procedury kontroli pierwszej sztuki (FAI). Przejrzystość w zapewnianiu jakości buduje trwałe zaufanie.
Przejrzyj protokoły konserwacji oprzyrządowania: Wąskie tolerancje nie są w stanie przetrwać nieuniknionego zużycia narzędzia. Formy ulegają degradacji w ciągu tysięcy cykli pod wysokim ciśnieniem. Ustal, jak wygląda harmonogram konserwacji zapobiegawczej dostawcy. Jest to szczególnie istotne w przypadku form wymagających dużej kawitacji lub form produkcyjnych na dużą skalę. W źle konserwowanej formie szybko powstają części niezgodne ze specyfikacją.
Sprawdź wiedzę naukową w zakresie formowania: Upewnij się, że stosują techniki formowania rozdzielonego. Poproś o dane dotyczące walidacji procesu. Dobry partner systematycznie śledzi krzywe ciśnienia i temperatury wnęki.
Utrzymanie wąskich tolerancji w tworzywach sztucznych nigdy nie jest osiągane przez przypadek. Wymaga wyliczonej triady wyboru materiałów, solidnego DFM i naukowej kontroli procesu. Traktowanie tworzyw sztucznych jak metali na etapie projektowania prowadzi jedynie do frustracji. Należy zaprojektować specjalnie pod kątem wyjątkowego zachowania termicznego polimeru. Jeśli to możliwe, wybierz żywice amorficzne, aby uzyskać maksymalną stabilność. Jeśli musisz używać materiałów o dużej skurczu, wykorzystaj zaawansowane techniki, takie jak chłodzenie konformalne lub wspomaganie gazem. Skoncentruj się na jednolitej grubości ścianki, aby zapobiec wypaczeniu. Na koniec zaangażuj doświadczonego partnera produkcyjnego na początku fazy prototypowania. Kompleksowy przegląd DFM i tolerancji zapewnia rentowność komercyjną. Dzięki temu części zostaną idealnie zmontowane, nie rujnując budżetu produkcyjnego.
Odp.: Realistyczna linia bazowa dla formowania komercyjnego wynosi +/- 0,005 cala na cal. Różni się to jednak znacznie w zależności od rodzaju żywicy. Amorficzne tworzywa sztuczne, takie jak ABS, mają bardziej rygorystyczne ograniczenia. Półkrystaliczne tworzywa sztuczne, takie jak polipropylen, wymagają szerszych tolerancji. Aby uzyskać dokładne wytyczne, należy zawsze zapoznać się z konkretnymi arkuszami danych materiałów i normami branżowymi, takimi jak DIN 16742.
Odp.: Obróbka CNC omija fazy skrajnego kurczenia się i wypaczania topienia tworzyw sztucznych. Obróbka usuwa materiał stały w temperaturze pokojowej. Zapewnia to wyjątkową precyzję. Jednak CNC nie jest skalowalny w przypadku produkcji na dużą skalę. Formowanie wtryskowe poświęca niewielką precyzję na rzecz ogromnej skalowalności i niskich kosztów jednostkowych.
Odp.: Części z tworzyw sztucznych wykazują skurcz po formowaniu. Nie osiągają ostatecznych wymiarów natychmiast po wyrzuceniu. Części mogą kurczyć się przez 24 do 48 godzin, gdy naprężenia wewnętrzne zmniejszają się. Ponadto materiały takie jak nylon pochłaniają wilgoć z otoczenia, co w ciągu kilku dni nieznacznie zwiększa ich wymiary.


